MSA/R&R ou VDA 5 :
lequel
choisir ?
Objectif Pédagogique
Distinguer ce que mesure une étude R&R et ce que démontre un budget d'incertitude VDA 5, savoir choisir la bonne approche selon l'équipement et l'exigence client, et appliquer la décision de conformité.
Sommaire du cours
À retenir
- checkLe R&R mesure une dispersion, VDA 5 construit une incertitude : deux outils pour deux questions différentes.
- checkUn %GRR inférieur à 10 % est une condition nécessaire, pas suffisante : il ignore l'étalonnage, la température et la décision de conformité.
- checkPour déclarer une pièce conforme sans risque, on réduit la tolérance de U de chaque côté (logique ISO 14253-1).
- checkMesure automatique ou en ligne, tolérance serrée, décision engageante : VDA 5. Exigence AIAG / IATF : R&R, complété par VDA 5 si le risque est réel.
Introduction : un R&R à 8 % suffit-il ?
Votre étude R&R est à 8 %. Votre système de mesure est-il pour autant apte ? Pas forcément. Une étude R&R répond à une question précise : la dispersion de mon système de mesure est-elle faible devant la tolérance ? Elle ne vous dit rien de l'incertitude d'étalonnage, de l'effet de la température, ni de la marge à prendre au moment de déclarer une pièce conforme.
C'est là qu'intervient VDA 5. Ce module compare les deux approches, montre quand choisir l'une ou l'autre, et déroule un cas chiffré sur un équipement pour lequel le R&R classique ne fonctionne tout simplement pas.
Chapitre 1 : Deux approches, deux questions différentes
| MSA / R&R (AIAG) | VDA 5 | |
|---|---|---|
| Référence | Manuel Measurement Systems Analysis, AIAG, 4e édition (2010) | VDA Band 5 Mess- und Prüfprozesse – Eignung, Planung und Management, édition 2021 ; norme proche : ISO 22514-7:2021 |
| Question posée | La variation du système de mesure est-elle acceptable ? | L'incertitude de mesure est-elle acceptable devant la tolérance, et quelle décision de conformité en découle ? |
| Base théorique | Statistique de la variation (écarts-types, ANOVA) | Budget d'incertitude conforme au GUM (JCGM 100:2008) |
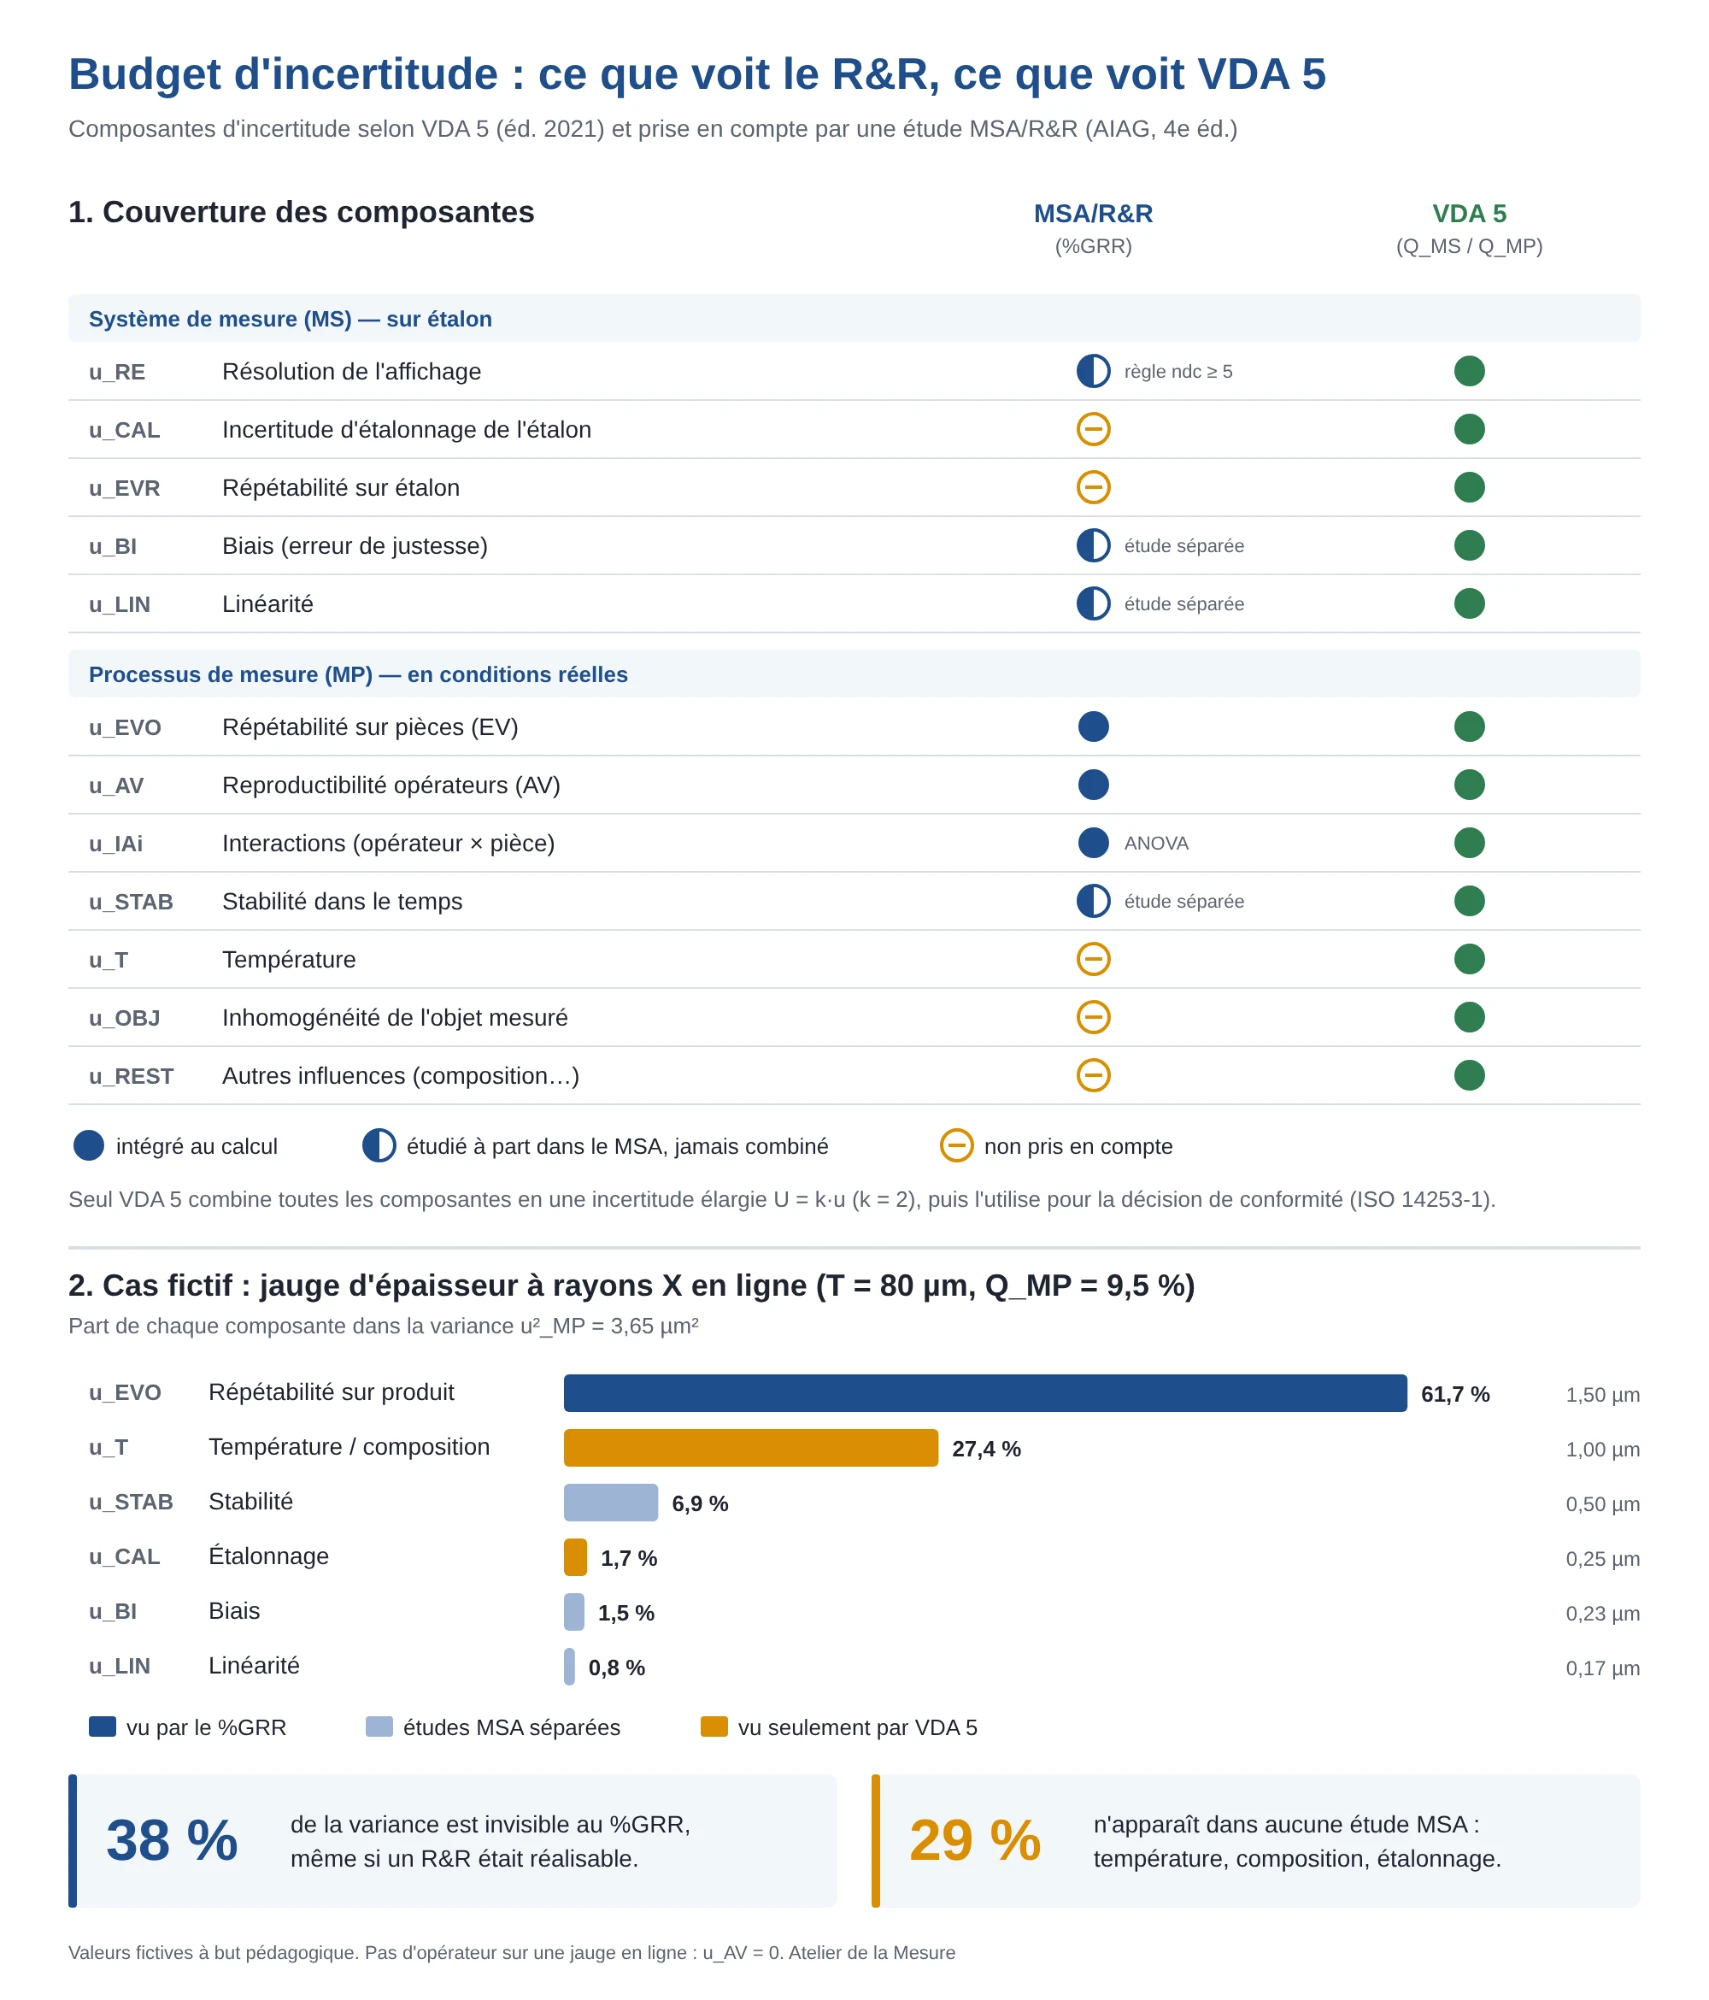
| Ce qui est évalué | Répétabilité, reproductibilité (opérateurs), biais, linéarité, stabilité | Tout ce qui précède, plus incertitude d'étalonnage, résolution, température, objet mesuré, stabilité, autres influences |
| Indicateur clé | %GRR (vs tolérance ou variation totale), ndc | QMS et QMP = 2·U / T |
| Critères usuels | %GRR < 10 % acceptable ; de 10 à 30 % selon l'application ; > 30 % inacceptable ; ndc ≥ 5 | QMS ≤ 15 % ; QMP ≤ 30 % (valeurs recommandées, ajustables) |
| Décision de conformité | Non traitée | Traitée : tolérance réduite de U (logique ISO 14253-1:2017) |
| Clients typiques | Automobile, exigence IATF 16949 (§7.1.5.1.1) | Constructeurs allemands, laboratoires, processus où l'incertitude doit être démontrée |
À retenir : le R&R mesure une dispersion, VDA 5 construit une incertitude. Ce ne sont pas des concurrents, mais deux outils qui répondent à des questions différentes. Confondre les deux revient à confondre erreur et incertitude (VIM, JCGM 200:2012).
Chapitre 2 : Ce que le R&R ne voit pas
Une étude R&R classique (10 pièces × 3 opérateurs × 2 ou 3 essais) suppose trois choses :
- Des pièces que l'on peut remesurer à l'identique. Ce n'est pas le cas d'une bande d'acier qui défile à plusieurs mètres par seconde.
- Des opérateurs qui influencent la mesure. Une jauge en ligne automatique n'a pas d'opérateur : le terme « reproductibilité » perd son sens.
- Une incertitude d'étalonnage négligeable. Elle n'entre pas dans le calcul : un instrument très répétable mais mal étalonné peut obtenir un excellent %GRR.
Le R&R ignore aussi la température, la composition de la matière et la dérive dans le temps entre deux étalonnages. Autrement dit, un bon R&R est une condition nécessaire, pas suffisante.
Chapitre 3 : Cas pratique, jauge d'épaisseur à rayons X en ligne
Cas fictif construit pour l'exemple. Les valeurs sont plausibles mais ne proviennent d'aucune installation réelle.
Situation
Une jauge X mesure en continu l'épaisseur d'une bande laminée à froid.
- Épaisseur nominale : 0,80 mm
- Tolérance client : ±0,04 mm, soit T = 80 µm
- Résolution de l'affichage : 0,1 µm
Le R&R classique est impossible : pas d'opérateur, pas de pièce remesurable au même point. VDA 5 permet en revanche de construire l'aptitude composante par composante.
Étape 1 : aptitude du système de mesure (MS), sur étalon
| Composante | Origine | Calcul | u (µm) |
|---|---|---|---|
| u_CAL | Certificat de la feuille étalon : U = 0,5 µm (k = 2) | 0,5 / 2 | 0,250 |
| u_RE | Résolution 0,1 µm | 0,1 / √12 | 0,029 |
| u_EVR | Répétabilité sur étalon, 25 mesures, s = 0,6 µm | s | 0,600 |
| u_BI | Biais non corrigé de 0,4 µm | 0,4 / √3 | 0,231 |
| u_LIN | Écart de linéarité max 0,3 µm | 0,3 / √3 | 0,173 |
VDA 5 ne retient que la plus grande valeur entre u_RE et u_EVR, ici u_EVR.
Étape 2 : aptitude du processus de mesure (MP), en conditions réelles
| Composante | Origine | u (µm) |
|---|---|---|
| u_EVO | Répétabilité sur produit (battement de bande, position de passage) | 1,50 |
| u_AV | Reproductibilité opérateurs : jauge automatique | 0 |
| u_T | Température et composition de l'alliage (compensation imparfaite) | 1,00 |
| u_STAB | Dérive entre deux étalonnages | 0,50 |
| u_CAL, u_BI, u_LIN | Reprises de l'étape 1 | 0,250 ; 0,231 ; 0,173 |
Comme à l'étape 1, on ne retient que la plus grande valeur parmi u_EVR, u_EVO et u_RE, ici u_EVO = 1,50 µm.
Étape 3 : la décision de conformité
C'est l'apport que le R&R n'offre pas. Pour déclarer une bande conforme sans risque, on réduit la tolérance de U de chaque côté :
- Zone de conformité = T − 2·UMP = 80 − 7,6 = 72,4 µm, soit ±36,2 µm au lieu de ±40 µm.
- Une bande mesurée à +38 µm est dans la tolérance mais hors de la zone de conformité : on ne peut pas la déclarer conforme sans risque.
Enseignement du cas : le système est excellent sur étalon (3,6 %), mais en production c'est le battement de bande et la composition, pas l'instrument, qui pèsent le plus (u_EVO et u_T). Un R&R, même réalisable, ne les aurait jamais fait apparaître.
Chapitre 4 : Lequel choisir ? L'arbre de décision
-
Question
1
Le client impose-t-il une méthode ?
AIAG ou IATF : MSA/R&R obligatoire. VDA ou constructeur allemand : VDA 5. Pas d'exigence : question 2.
-
Question
2
La pièce est-elle remesurable et les opérateurs influents ?
Non (jauge en ligne, mesure automatique, essai destructif) : VDA 5. Oui : question 3.
-
Question
3
Faut-il une décision de conformité ou une incertitude démontrée ?
Oui : VDA 5. Non : MSA/R&R, à compléter par l'incertitude d'étalonnage si la tolérance est serrée.
Choisir MSA/R&R
Quand le client l'exige, que les pièces sont remesurables et que l'opérateur influence la mesure : micromètre, pied à coulisse, banc manuel.
Choisir VDA 5
Pour les mesures automatiques ou en ligne, les tolérances serrées, et quand il faut déclarer la conformité ou démontrer une incertitude.
Faire les deux
Quand le client automobile exige le R&R mais que le risque de mauvaise décision est réel. Le R&R couvre l'exigence, VDA 5 couvre le risque.
Quiz : testez-vous
1. Votre étude R&R donne %GRR = 8 %. Que pouvez-vous conclure ?
2. Jauge X du cas pratique (T = ±40 µm, UMP = 3,82 µm). Une bande est mesurée à +38 µm. La déclarez-vous conforme ?
3. Mesure automatique sans opérateur, pièce non remesurable, aucune méthode imposée par le client. Quelle approche ?
Conclusion & À retenir
Un R&R < 10 % ne prouve pas l'aptitude
Il ne prend en compte ni l'étalonnage, ni la température, ni la décision de conformité.
Le ratio 1/10 ne suffit pas
Choisir un instrument dix fois plus résolu que la tolérance ne dit rien de son incertitude réelle en production.
Une valeur limite n'est pas conforme
Déclarer conforme une valeur juste sous la limite, sans prise en compte de U, c'est un pari, pas une décision.
MSA/R&R et VDA 5 ne s'opposent pas. Le R&R vérifie que votre système de mesure disperse peu, VDA 5 démontre que votre résultat est fiable et vous dit quand vous pouvez décider. Dès que la mesure est automatique, la tolérance serrée ou la décision engageante vis-à-vis du client, VDA 5 n'est plus une option.
Le fichier Excel de calcul VDA 5 utilisé pour ce cas sera bientôt disponible au téléchargement.
Références
- AIAG, Measurement Systems Analysis – Reference Manual, 4e édition, 2010
- VDA, Band 5 – Mess- und Prüfprozesse. Eignung, Planung und Management, édition 2021
- ISO 22514-7:2021, Méthodes statistiques dans la gestion de processus, Partie 7 : Aptitude des processus de mesure
- JCGM 100:2008 (GUM), Évaluation des données de mesure, Guide pour l'expression de l'incertitude de mesure
- JCGM 200:2012 (VIM), Vocabulaire international de métrologie
- ISO 14253-1:2017, Spécification géométrique des produits, Règles de décision pour prouver la conformité ou la non-conformité
- IATF 16949:2016, §7.1.5.1.1 Analyse des systèmes de mesure